Вертикальный центробежный насос двухстороннего входа для ТЭЦ: выбор завода
2026-09-11
- Вертикальный центробежный насос двухстороннего входа для ТЭЦ: выбор завода — критерии надежности и эффективности
- Технические требования к насосу для условий ТЭЦ
- Критерии оценки завода-изготовителя: от литья до сборки
- Сравнение производителей: Китай, Россия, Европа
- Пример эталонного производителя: опыт ООО «Шаньдун Цзыбэн»
- Риски при выборе дешевого поставщика: реальные кейсы
- Процедура закупки: пошаговый алгоритм
- Часто задаваемые вопросы
- Заключение: инвестиция в надежность, а не в цену
Вертикальный центробежный насос двухстороннего входа для ТЭЦ: выбор завода — критерии надежности и эффективности
Выбор поставщика оборудования для теплоэлектроцентралей (ТЭЦ) — это не просто закупка металла и электроники. Это решение, которое определит стабильность энергоснабжения города или промышленного кластера на ближайшие 15–20 лет. Вертикальный центробежный насос двухстороннего входа для ТЭЦ: выбор завода становится ключевой задачей для главных инженеров и директоров по закупкам, когда речь заходит о модернизации контуров охлаждения или систем подпитки котлов. Ошибка в выборе производителя здесь стоит дороже, чем сама единица оборудования: простой станции из-за выхода насоса из строя может исчисляться миллионами рублей убытков в час.
В нашей практике, охватывающей более десяти лет поставок промышленного насосного оборудования, мы неоднократно сталкивались с ситуацией, когда дешевые аналоги ломались через 6–8 месяцев эксплуатации. Причина кроется не всегда в плохом литье, а в несоответствии гидравлической части реальным условиям работы: кавитации, перепадах температур и качестве перекачиваемой среды. В этой статье мы разберем, как отличить надежного завод-изготовителя от сборочного цеха, какие технические параметры действительно важны для вертикальных насосов двустороннего всасывания и почему сертификация EAC и ГОСТ Р является лишь базовым, но недостаточным фильтром при отборе.
Почему именно вертикальная конструкция с двухсторонним входом?
Для ТЭЦ характерны большие объемы перекачиваемой жидкости при относительно высоких напорах. Горизонтальные насосы в таких условиях требуют огромных площадей для фундамента и сложной системы выравнивания валов. Вертикальные насосы типа VTP (Vertical Turbine Pump) или их аналоги с двухсторонним входом в рабочее колесо решают эту проблему компактно. Двухсторонний вход (double suction) критически важен для балансировки осевых усилий. Когда жидкость поступает в рабочее колесо с обеих сторон, гидравлические силы уравновешиваются, что радикально снижает нагрузку на подшипниковый узел.
Это не теория из учебника. На одной из ТЭЦ в Уральском регионе нам пришлось заменять горизонтальный насос на вертикальный именно из-за постоянного разрушения упорных подшипников. Осевая сила была настолько велика, что ресурс подшипника составлял менее 2000 часов. После установки вертикального агрегата с двухсторонним входом межремонтный интервал вырос до 16 000 часов. Если вы рассматриваете вертикальный центробежный насос двухстороннего входа для ТЭЦ: выбор завода должен базироваться на понимании этой физики процесса. Завод, который не может объяснить расчет осевых сил для вашей конкретной модели, скорее всего, копирует чертежи без инженерного анализа.
Технические требования к насосу для условий ТЭЦ
Теплоэлектроцентрали работают в агрессивных средах. Даже если речь идет о чистой воде, температура может достигать 120–150°C в контурах подогрева, а в системах охлаждения присутствовать химические присадки. Насос должен выдерживать эти условия без деформации корпуса и потери герметичности.
Материалы исполнения и коррозионная стойкость
Стандартный чугун СЧ20 (GG20) подходит только для холодной воды до 40–50°C. Для горячих контуров ТЭЦ требуется использование жаропрочных сталей или специальных сплавов. Рабочее колесо и вал часто изготавливают из нержавеющей стали марки 12Х18Н10Т (аналог AISI 321) или дуплексных сталей, если среда содержит хлориды. Важно уточнить у завода-изготовителя, проводят ли они спектральный анализ металла перед отливкой. Отсутствие такого контроля приводит к тому, что в партию попадает металл с примесями, которые вызывают точечную коррозию под напряжением.
Уплотнения вала — еще одно слабое место. Для ТЭЦ мы рекомендуем только торцевые уплотнения (mechanical seals) с выносной системой охлаждения и промывки. Сальниковая набивка сегодня считается устаревшим решением для ответственных узлов, так как требует постоянной подтяжки и допускает микроподтекания, которые недопустимы в помещениях машинного зала.
Гидравлическая эффективность и КПД
Разница в КПД между качественным заводским насосом и усредненным рыночным аналогом может составлять 5–8%. Для насоса мощностью 200 кВт это означает перерасход электроэнергии в 10–16 кВт·ч каждый час работы. При круглосуточной эксплуатации за год это десятки тысяч киловатт-часов. Выбирая завод, требуйте предоставления гидравлических характеристик, подтвержденных испытаниями на стенде. График Q-H (подача-напор) должен быть плавным, без резких провалов в зоне рабочего режима.
Обратите внимание на запас по кавитации. Вертикальные насосы часто устанавливаются с подтопом (положительным подпором на всасывании), но если уровень воды в колодце падает, риск кавитации возрастает. Завод должен рассчитывать необходимый подпор (NPSHr) с запасом не менее 0.5–1 метра относительно доступного напора (NPSHa). Игнорирование этого параметра приводит к эрозии лопаток рабочего колеса, которую можно увидеть уже через три месяца работы.
Критерии оценки завода-изготовителя: от литья до сборки
Когда вы начинаете поиск поставщика, вы видите красивые буклеты и сайты. Но реальные различия скрыты в производственных процессах. Как отличить настоящий машиностроительный завод от компании, которая заказывает детали на стороне и собирает их в гараже? Мы разработали чек-лист из пяти ключевых пунктов, которые проверяем лично перед включением партнера в нашу рекомендательную базу.
1. Наличие собственного литейного производства и контроль качества
Сердце насоса — корпус и рабочее колесо. Если завод покупает отливки у третьего лица, он не контролирует внутреннюю структуру металла. Надежный производитель имеет собственную литейную линию и лабораторию неразрушающего контроля. Ультразвуковая дефектоскопия позволяет выявить раковины и трещины внутри металла, которые не видны глазу. Попросите предоставить протоколы УЗИ для конкретной партии отливок. Если вам отказывают или говорят, что “это стандартная процедура”, будьте осторожны: прозрачность — признак качества.
2. Точность механической обработки и балансировка
Даже идеальная отливка может стать браком при плохой обработке. Ключевой параметр — шероховатость проточной части. Чем гладче поверхность канала рабочего колеса, тем выше КПД и меньше сопротивление. Требуйте указания класса шероховатости (например, Ra 1.6 или Ra 0.8 для рабочих колес). Второй критический момент — динамическая балансировка ротора. Для вертикальных насосов с высокими оборотами (1450 или 2900 об/мин) дисбаланс вызывает вибрацию, которая разрушает фундамент и соединения трубопроводов. Завод обязан проводить балансировку каждого ротора в сборе и предоставлять протокол с остаточным дисбалансом в граммах.
3. Испытательный стенд и соответствие стандартам
Каждый насос, особенно для ТЭЦ, должен проходить гидравлические испытания перед отгрузкой. Это не формальность. На стенде проверяют напор, подачу, потребляемую мощность и уровень вибрации. Согласно ГОСТ 31851-2012 (или международному ISO 9906), допускается отклонение характеристик не более чем на ±5%. Однако лучшие заводы держат планку на уровне ±2%. Запросите видео или фотоотчет с испытаний вашего конкретного серийного номера. Отсутствие таких данных означает, что насос отправляется клиенту “вслепую”.
4. Инженерная поддержка и кастомизация
Типовые решения редко идеально подходят для конкретных условий ТЭЦ. Часто требуется изменение длины колонны, материала уплотнений или способа подключения двигателей. Завод, который говорит “мы делаем только то, что в каталоге”, не подходит для сложных проектов. Нам нужен партнер, который готов пересчитать гидравлику под ваши условия, предложить нестандартные материалы или изменить конструкцию опорного стола. Способность завода вести технический диалог на уровне главных специалистов — маркер его компетенции.
5. Логистика и упаковка для тяжелых грузов
Вертикальные насосы — это громоздкое оборудование. Ошибки при упаковке приводят к повреждению фланцев и валов при транспортировке. Надежный завод использует стальные каркасы для фиксации двигателя и насосной части, предотвращая смещение центра тяжести. Уточните, есть ли у завода опыт отгрузки в ваш регион и какие страховые риски они покрывают. Мы видели случаи, когда насос прибывал с погнутым валом из-за экономии на крепежных элементах внутри контейнера.
Сравнение производителей: Китай, Россия, Европа
Рынок предлагает три основных источника оборудования. Каждый из них имеет свои преимущества и риски. Ниже приведена сравнительная таблица, основанная на нашем опыте поставок за последние 5 лет.
| Критерий | Китайские заводы (Tier 1) | Российские производители | Европейские бренды |
|---|---|---|---|
| Цена оборудования | Низкая / Средняя | Средняя / Высокая | Очень высокая |
| Срок изготовления | 4–8 недель + логистика | 8–12 недель | 12–20 недель |
| Качество литья | Разнится (требуется строгий QC) | Стабильно высокое | Эталонное |
| Сертификация | EAC, CE (часто формально) | ГОСТ Р, EAC, ТР ТС | CE, ISO, API |
| Запчасти и сервис | Сложности с логистикой, долго | Быстрая доступность | Дорого, длинные сроки |
| Гибкость модификаций | Высокая (для крупных партий) | Средняя | Низкая (стандартизация) |
Анализ таблицы: Европейские насосы безупречны по качеству, но их стоимость и сроки поставки в текущих геополитических условиях делают их недоступными для большинства бюджетов ТЭЦ. Российские заводы обеспечивают лучшую сервисную поддержку и отсутствие языковых барьеров, но их цены могут быть на 30–40% выше китайских аналогов сопоставимого качества. Китайские заводы уровня Tier 1 (крупные государственные или ведущие частные холдинги) предлагают оптимальное соотношение цены и качества, но требуют жесткого входного контроля. Именно здесь важна роль посредника или эксперта, который проверит завод до оплаты контракта.
Мы рекомендуем рассматривать китайских производителей только тех, кто имеет референс-лист в РФ или странах СНГ и готов предоставить образцы материалов для независимой экспертизы. Для критических узлов ТЭЦ, где простой недопустим, мы часто советуем гибридный подход: насосная часть от проверенного азиатского завода, а двигатель и система управления — от локального или европейского бренда.
Пример эталонного производителя: опыт ООО «Шаньдун Цзыбэн»
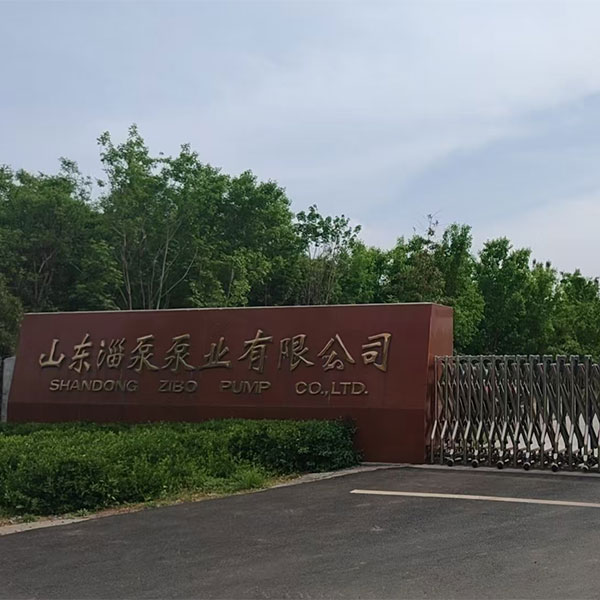
Чтобы проиллюстрировать, каким должен быть современный завод-изготовитель насосного оборудования, обратимся к примеру предприятия, успешно работающего на рынке энергетики и тяжелой промышленности. ООО «Шаньдун Цзыбэн Насосное Оборудование», расположенное в городе Цзыбо (провинция Шаньдун), официально признанном «Городом насосной промышленности Китая», демонстрирует подход, соответствующий всем вышеперечисленным критериям надежности.
Это предприятие обладает статусом государственного высокотехнологичного предприятия и лидера в разработке ключевого оборудования в провинции Шаньдун. В контексте выбора завода для ТЭЦ特别 важны следующие аспекты их деятельности:
- Полный производственный цикл и контроль качества. Компания располагает собственной испытательной станцией насосов класса точности B. Это позволяет проводить тесты, соответствующие строгим международным стандартам (ISO 9906 Grade 1/2), обеспечивая заявленные характеристики КПД и напора. Наличие полного цикла — от научных исследований (R&D) до серийного выпуска — гарантирует, что завод контролирует качество на каждом этапе, включая спектральный анализ металла и ультразвуковую дефектоскопию отливок.
- Широкая номенклатура для энергетики. В портфеле «Шаньдун Цзыбэн» присутствуют специализированные решения, такие как питательные насосы для котлов, циркуляционные насосы для систем десульфуризации и коррозионностойкие насосы серии SF. Опыт работы с государственными корпорациями и крупными электростанциями подтверждает способность завода выполнять сложные технические требования.
- Научная база и инновации. Сотрудничество с Китайским нефтяным университетом и Шаньдунским политехническим университетом позволяет внедрять передовые разработки, например, в области экологически чистых безобслуживаемых насосных систем. Для ТЭЦ это означает доступ к технологиям, снижающим эксплуатационные расходы и повышающим надежность.
- Глобальное присутствие и сервис. Наличие представительств и опыта поставок в Россию, Европу и другие регионы говорит о налаженной логистике и понимании международных требований к сертификации (EAC, CE, ISO).
Изучая подход таких компаний, как «Шаньдун Цзыбэн», заказчики видят пример того, как сочетание научного потенциала, строгого контроля качества (включая балансировку роторов и гидравлические испытания) и гибкости в кастомизации создает продукт, способный работать десятилетиями без аварийных остановок.
Риски при выборе дешевого поставщика: реальные кейсы
Экономия на этапе закупки часто оборачивается тройными расходами на этапе эксплуатации. Приведем два реальных примера из нашей практики, которые иллюстрируют типичные ошибки при выборе завода.
Кейс 1: Эрозия рабочего колеса из-за неправильного материала
Клиент приобрел партию вертикальных насосов у завода, предложившего цену на 25% ниже рынка. В спецификации был указан материал “нержавеющая сталь”. Однако при вскрытии насоса через 4 месяца работы выяснилось, что рабочее колесо было изготовлено из дешевой марки стали 20Х13, нестойкой к кавитационной эрозии при высоких скоростях потока. Лопатки были полностью разрушены. Завод отказался признавать гарантию, сославшись на “нарушение условий эксплуатации”. Экспертиза показала, что материал не соответствовал заявленному в паспорте. Урок: всегда требуйте сертификат качества на металл (Mill Certificate) с указанием плавки и химического состава.
Кейс 2: Вибрация из-за плохой балансировки
Другой случай касался насоса для системы циркуляции конденсата. Через две недели после монтажа начали разрушаться фундаментные болты. Причина крылась в отсутствии динамической балансировки ротора на заводе-изготовителе. Ротор был статически сбалансирован, но при рабочих оборотах возникал значительный дисбаланс. Замена подшипников не помогла. Пришлось демонтировать насос и отправлять ротор на специализированное предприятие для балансировки, что стоило дороже, чем разница в цене при покупке. Урок: протокол балансировки — не бумага, а гарантия жизни вашего оборудования.
Процедура закупки: пошаговый алгоритм
Чтобы минимизировать риски, мы рекомендуем следовать строгому алгоритму при выборе завода и оформлении заказа на вертикальный центробежный насос двухстороннего входа для ТЭЦ.
- Сбор технических данных. Подготовьте опросный лист. Укажите не только подачу (м³/ч) и напор (м), но и температуру среды, плотность, вязкость, содержание твердых частиц, доступный NPSH и требования к материалам проточной части. Чем точнее данные, тем точнее подбор.
- Пре-квалификация заводов. Отберите 3–5 заводов. Проверьте их наличие в реестрах производителей оборудования для энергетики. Запросите референс-лист с контактами действующих клиентов. Позвоните этим клиентам и спросите о проблемах в эксплуатации.
- Технико-коммерческое предложение (ТКП). Запросите детальные ТКП. Сравните не только цену, но и комплектацию: тип двигателя, класс изоляции, тип уплотнений, наличие датчиков вибрации и температуры. Исключите предложения с неполными данными.
- Аудит или инспекция. Если сумма контракта значительна, организуйте выезд инспектора на завод или наймите третью сторону (например, SGS или Bureau Veritas) для проверки готовности производства и качества материалов.
- Контракт с четкими штрафными санкциями. В договоре пропишите штрафы за срыв сроков, несоответствие характеристикам и задержку поставки запчастей. Укажите условие оплаты: не более 30% аванса, остальное — после успешных испытаний на заводе или по прибытии на объект.
- Приемка и монтаж. Проведите входной контроль upon arrival. Проверьте целостность упаковки, соответствие маркировки, наличие паспортов. Монтаж должно выполняться сертифицированными специалистами с соблюдением соосности валов (лазерная юстировка).
Часто задаваемые вопросы
Какой срок службы у вертикального насоса двухстороннего входа?
При правильном подборе материалов и соблюдении режимов эксплуатации средний срок службы до капитального ремонта составляет 5–7 лет, а общий ресурс — до 20 лет. Ключевым фактором является качество торцевых уплотнений и подшипников. Использование дешевых уплотнений сокращает межремонтный период до 6–12 месяцев.
Можно ли использовать насос для перекачки воды с температурой выше 100°C?
Да, но требуется специальная конструкция. Необходимо использовать материалы, устойчивые к высоким температурам (жаропрочные стали), и систему охлаждения подшипникового узла и уплотнений. Обычные резиновые уплотнения расплавятся, поэтому применяются уплотнения из карбида кремния или вольфрама. Обязательно уточните термостойкость материалов у завода.
В чем преимущество двухстороннего входа перед односторонним?
Главное преимущество — автоматическая компенсация осевых гидравлических сил. Это позволяет использовать более компактные подшипниковые узлы и увеличивает их ресурс в 2–3 раза. Также насосы с двухсторонним входом имеют лучший КПД и более плавную характеристику напора, что важно для стабильной работы ТЭЦ.
Какие сертификаты обязательны для поставки в Россию?
Для законной эксплуатации на территории РФ и стран ЕАЭС необходим сертификат соответствия ТР ТС (Технический регламент Таможенного союза), обычно по регламентам “О безопасности машин и оборудования” и “Электромагнитная совместимость”. Также желательно наличие сертификата ГОСТ Р для подтверждения качества. Для экспортных поставок может потребоваться CE (Европа) или ASME (США).
Как проверить качество насоса перед оплатой?
Настаивайте на проведении приемочных испытаний на заводе-изготовителе в вашем присутствии или через видеосвязь. Должны быть проверены: напор, подача, потребляемая мощность, уровень вибрации и шума. Требуйте предоставления протоколов испытаний, подписанных отделом качества завода. Также запросите сертификаты на основные материалы (корпус, вал, колесо).
Заключение: инвестиция в надежность, а не в цену
Выбор завода для поставки вертикального центробежного насоса двухстороннего входа — это стратегическое решение. Экономия 10–15% на стоимости оборудования может привести к росту эксплуатационных расходов на 50–100% в первый же год из-за ремонтов и простоев. Мы рекомендуем фокусироваться на производителях, которые прозрачны в вопросах качества материалов, имеют собственную испытательную базу и готовы нести ответственность за свои изделия.
Помните, что вертикальный центробежный насос двухстороннего входа для ТЭЦ: выбор завода должен опираться на технические доказательства, а не на маркетинговые обещания. Проверяйте, тестируйте, требуйте документы. Только такой подход обеспечит бесперебойную работу вашей теплоэлектроцентрали.
Если вам требуется помощь в техническом аудите поставщиков, подборе оптимальной модели или организации инспекции качества на заводе, наши эксперты готовы предоставить консультацию. Мы работаем с ведущими промышленными предприятиями и знаем, как защитить ваши интересы.
Получить техническую консультацию по насосам для ТЭЦ
Свяжитесь с нами сегодня