Рабочие колеса насоса двухстороннего входа: износостойкие решения OEM
2026-09-10
- Рабочие колеса насоса двухстороннего входа: инженерный подход к долговечности и эффективности OEM-решений
- Материаловедение износостойких решений: от чугуна до суперсплавов
- Производственные процессы и контроль качества: стандарты ISO и ГОСТ
- Сравнение OEM-решений: Китай, Европа и Россия
- Как выбрать надежного OEM-поставщика: чек-лист
- Часто задаваемые вопросы
- Заключение: инвестиция в надежность, а не просто покупка детали
Рабочие колеса насоса двухстороннего входа: инженерный подход к долговечности и эффективности OEM-решений
В нашей практике работы с промышленными насосными станциями мы неоднократно сталкивались с ситуацией, когда простой оборудования из-за разрушения рабочего колеса обходился предприятию дороже, чем стоимость самого узла. Кавитация, эрозия и усталостные трещины — это не просто технические термины, а реальные финансовые потери, исчисляемые миллионами рублей в год для крупных нефтегазовых и химических комплексов. Рабочие колеса насоса двухстороннего входа представляют собой критически важный элемент, от геометрии и материала которого зависит гидравлическая эффективность всей системы. В отличие от односторонних аналогов, двусторонний вход обеспечивает осевую компенсацию гидравлических сил, что снижает нагрузку на подшипниковые узлы, но предъявляет экстремально высокие требования к балансировке и литью.
Сегодня рынок насыщен предложениями, однако качество OEM-продукции варьируется от «приемлемого» до «катастрофического». Наша цель — разобрать технические нюансы производства износостойких рабочих колес, объяснить, почему стандарты ГОСТ и ISO недостаточны без строгого контроля металлургии, и показать, как выбрать поставщика, способного обеспечить ресурс работы свыше 40 000 часов. Мы не будем использовать маркетинговые клише. Вместо этого мы опираемся на данные металлографических исследований, результаты гидродинамического моделирования (CFD) и реальный опыт эксплуатации в условиях агрессивных сред.
Если вы занимаетесь закупками или техническим обслуживанием насосного оборудования, эта статья станет вашим руководством по минимизации рисков при заказе сложных литых компонентов. Мы рассмотрим, как материал влияет на кавитационную стойкость, почему точность балансировки G2.5 является обязательной, а не желательной, и какие вопросы нужно задать производителю, чтобы отсеять посредников.
Почему двусторонний вход требует особого подхода к материалам
Насосы двойного всасывания (double suction pumps) широко применяются в системах водоснабжения, энергетики и нефтехимии благодаря своей способности перекачивать большие объемы жидкости при относительно низких напорах. Ключевая особенность конструкции — симметричный подвод жидкости к рабочему колесу с двух сторон. Это теоретически уравновешивает осевые усилия, разгружая вал и подшипники. Однако на практике идеальная симметрия недостижима из-за неравномерности потока во всасывающем патрубке и возможных отклонений в геометрии лопаток.
Эта асимметрия потока приводит к возникновению локальных зон пониженного давления, где начинается кавитация. Пузырьки пара, схлопываясь, создают микроскопические ударные волны с давлением до 1000 МПа, которые вырывают частицы металла с поверхности лопасти. Для рабочих колес одностороннего входа эту проблему часто решают конструктивно, но для двусторонних колес критическим фактором становится именно материал и качество поверхности литья.
В нашей практике был случай, когда на ТЭЦ в Сибири рабочие колеса из стандартной нержавеющей стали AISI 304 (аналог 08Х18Н10) выходили из строя через 6 месяцев работы. При вскрытии обнаружилась глубокая язвенная коррозия и следы кавитационной эрозии на входных кромках лопаток. Замена на колеса из дуплексной нержавеющей стали Duplex 2205 увеличила срок службы до 4 лет. Этот пример иллюстрирует главное правило: для насосов двойного всасывания экономия на материале недопустима. Стоимость простоя насоса мощностью 500 кВт за одни сутки превышает стоимость премиального рабочего колеса.
Выбор материала должен базироваться не только на химической совместимости с перекачиваемой средой, но и на механических свойствах при циклических нагрузках. Двустороннее рабочее колесо работает в режиме постоянных вибраций, вызванных пульсацией потока. Материал должен обладать высоким пределом выносливости. Именно поэтому в современных OEM-решениях мы все чаще видим переход от традиционных бронз и чугунов к высоколегированным сталям и композитным покрытиям.
Рекомендация: Перед заказом проведите анализ истории отказов вашего оборудования. Если причина износа — кавитация, стандартный чугун или обычная нержавеющая сталь не подойдут. Требуйте использования материалов с повышенной кавитационной стойкостью, таких как CA6NM (сталь типа 410) или дуплексные стали.
Материаловедение износостойких решений: от чугуна до суперсплавов
Выбор материала для рабочего колеса насоса двухстороннего входа определяет его способность противостоять трем основным врагам: абразивному износу, кавитационной эрозии и химической коррозии. В таблице ниже приведено сравнение наиболее распространенных материалов, используемых в нашем производстве и анализируемых нами на рынке.
| Материал | Твердость (HB) | Кавитационная стойкость | Применение | Ограничения |
|---|---|---|---|---|
| Серый чугун (GG25 / СЧ20) | 170-210 | Низкая | Чистая вода, низкие напоры, HVAC | Хрупкость, низкая стойкость к ударам |
| Бронза (CuSn10 / БрАЖ9-4) | 90-120 | Средняя | Морская вода, слабокислые среды | Низкая прочность, высокая цена сырья |
| Нержавеющая сталь AISI 316L | 150-190 | Средне-высокая | Пищевая промышленность, химия | Подверженность питтинговой коррозии в хлоридах |
| Сталь CA6NM (1.4313) | 220-250 | Высокая | Гидроэнергетика, общие промышленные насосы | Требует термообработки, сложность литья |
| Дуплексная сталь (Duplex 2205) | 290-320 | Очень высокая | Нефтегаз, опреснение, агрессивные среды | Высокая стоимость, сложность механической обработки |
| Супердуплекс (Super Duplex 2507) | 300-340 | Экстремальная | Морская добыча, серная кислота | Критична температура сварки/литья |
Рассмотрим детали выбора более глубоко. Чугунные колеса, несмотря на низкую стоимость, быстро деградируют в условиях даже легкой кавитации. Графитовая структура чугуна создает микропоры, которые становятся очагами начала эрозии. Мы рекомендуем использовать чугун только для циркуляционных насосов систем отопления, где температуры стабильны, а среда химически нейтральна.
Бронзовые сплавы традиционно используются для морских применений благодаря их коррозионной стойкости. Однако их мягкость делает их уязвимыми для абразивного износа. Если в воде содержится песок или шлам, бронзовое колесо «стачивается» за считанные месяцы. В таких случаях мы предлагаем нанесение керамических покрытий или использование сталей с высокой твердостью.
Наиболее сбалансированным решением для большинства промышленных задач является сталь марки CA6NM (российский аналог 08Х13Н4Г2Л или близкие марки по ГОСТ). Эта мартенситная нержавеющая сталь сочетает хорошую прочность, твердость и удовлетворительную свариваемость. После правильной закалки и отпуска она демонстрирует отличную устойчивость к кавитации. Важно отметить, что свойства этой стали на 80% зависят от качества термообработки. Поставщик, который не может предоставить диаграммы температурных режимов закалки, не должен рассматриваться как надежный партнер.
Для экстремальных условий, таких как перекачка морской воды с высоким содержанием хлоридов или кислых стоков, дуплексные стали (например, 2205 или 2507) являются золотым стандартом. Их двухфазная структура (феррит + аустенит) обеспечивает предел текучести в два раза выше, чем у обычных нержавеющих сталей, и превосходную стойкость к коррозионному растрескиванию под напряжением. Однако литье дуплексных сталей требует прецизионного контроля: малейшее нарушение баланса фаз приводит к резкому падению коррозионной стойкости.
Совет инженера: Не выбирайте материал только по таблице коррозионной стойкости. Учитывайте скорость потока. При скоростях выше 25 м/с даже дуплексная сталь может подвергаться эрозии. В таких случаях необходима гидродинамическая оптимизация профиля лопаток.
Геометрия и гидродинамика: роль CFD-моделирования
Современное производство рабочих колес невозможно без компьютерного моделирования потоков жидкости (CFD — Computational Fluid Dynamics). Традиционный метод «проб и ошибок», когда изготавливается опытный образец и тестируется на стенде, слишком дорог и долог. CFD позволяет визуализировать зоны потенциальной кавитации еще на этапе проектирования.
В наших проектах мы используем программные комплексы ANSYS CFX и Siemens Star-CCM+ для анализа поведения жидкости внутри канала рабочего колеса. Моделирование показывает распределение статического давления, скорости потока и турбулентности. Особое внимание уделяется входным кромкам лопаток и зоне перехода от ступицы к ободам. Именно здесь чаще всего возникают вихревые зоны, приводящие к кавитации.
Оптимизация геометрии включает в себя:
- Изменение угла атаки входных кромок для минимизации срыва потока.
- Сглаживание переходов между лопатками и дисками колеса для снижения гидравлических потерь.
- Корректировку толщины лопаток для обеспечения жесткости при сохранении гидравлической эффективности.
Практический пример: для одного из наших клиентов, производителя насосов для водоочистки, мы перепроектировали рабочее колесо двустороннего входа. Изначальная версия имела КПД 82%. После CFD-оптимизации профиля лопаток и устранения зон рециркуляции КПД вырос до 86%. Для насоса мощностью 1 МВт это означает экономию электроэнергии на сумму около 15 000 долларов США в год. Инвестиции в инжиниринг окупились за три месяца.
Важно понимать, что CFD-модель верна только тогда, когда она калибрована по реальным данным. Мы всегда проверяем результаты моделирования на испытательных стендах, сравнивая расчетные характеристики с фактическими. Расхождение не должно превышать 2-3%. Если поставщик утверждает, что его колеса имеют КПД выше паспортных данных заводского оригинала без предоставления протоколов испытаний, стоит отнестись к этому со скептицизмом.
Действие: Запросите у поставщика отчеты о CFD-анализе для конкретной модели насоса. Наличие таких отчетов свидетельствует о высоком уровне инженерной культуры производителя.
Производственные процессы и контроль качества: стандарты ISO и ГОСТ
Качество литья рабочего колеса определяется не только материалом, но и технологией изготовления. Для ответственных деталей мы используем метод литья по выплавляемым моделям (investment casting) или литье в песчано-глинистые формы с последующей механической обработкой на 5-осевых ЧПУ станках. Каждый этап должен контролироваться.
1. Литье и дефектоскопия
Литье сложных геометрических форм, таких как двусторонние рабочие колеса, сопряжено с риском возникновения внутренних дефектов: раковин, пор, трещин. Для их выявления обязательно проведение неразрушающего контроля (NDT).
- Визуальный контроль (VT): Проверка поверхности на наличие внешних дефектов.
- Капиллярный контроль (PT): Выявление микротрещин на поверхности с помощью проникающих веществ.
- Ультразвуковой контроль (UT): Обнаружение внутренних полостей и неоднородностей структуры металла.
- Рентгенографический контроль (RT): Наиболее точный метод для выявления скрытых дефектов в критических зонах (ступица, места крепления лопаток).
Мы требуем предоставления рентгеновских снимков ключевых узлов каждого рабочего колеса партии. Это исключает риск получения детали с внутренней раковиной, которая может привести к внезапному разрушению под нагрузкой.
2. Механическая обработка и балансировка
После литья и термообработки следует механическая обработка. Точность изготовления посадочных мест под подшипники и уплотнения должна соответствовать классу точности IT6-IT7. Шероховатость поверхности проточной части влияет на гидравлические потери. Мы стремимся к классу шероховатости Ra 1.6 или лучше, используя полировку для снижения трения жидкости о металл.
Балансировка — критический этап. Неуравновешенное рабочее колесо создает вибрации, которые разрушают подшипники и механические уплотнения. Для высокоскоростных насосов (более 3000 об/мин) требуется динамическая балансировка класса G2.5 по стандарту ISO 1940. Это означает, что остаточный дисбаланс должен быть сведен к минимуму. Статической балансировки недостаточно для двусторонних колес, так как они имеют значительную длину и могут иметь моментный дисбаланс.
В нашей практике был случай, когда партия рабочих колес прошла статическую балансировку, но при установке на насос вызывала сильную вибрацию. Причина заключалась в неравномерном распределении массы по длине колеса. После внедрения обязательной динамической балансировки на двух опорах проблема была полностью устранена. Уровень вибрации снизился с 7.1 мм/с до 1.8 мм/с, что соответствует классу А по стандарту ISO 10816.
3. Сертификация и документация
Для поставки на российские и международные рынки продукция должна сопровождаться полным пакетом документов. Обязательными являются:
- Сертификат качества материала (Mill Certificate) с химическим составом и механическими свойствами.
- Протоколы неразрушающего контроля (NDT reports).
- Протокол балансировки.
- Сертификат соответствия ГОСТ Р или ТР ТС (для РФ и ЕАЭС).
- Сертификат CE (для Европы), подтверждающий соответствие директивам по оборудованию, работающему под давлением (PED) и машинному оборудованию (MD).
Отсутствие любого из этих документов делает эксплуатацию оборудования нелегальной и опасной. Мы гарантируем предоставление полного пакета документации на каждую отгруженную партию.
Важно: Проверяйте наличие аккредитации лаборатории, проводившей испытания. Сертификаты от неизвестных лабораторий часто не принимаются надзорными органами.
Сравнение OEM-решений: Китай, Европа и Россия
При выборе поставщика рабочих колес покупатели часто стоят перед дилеммой: дешевые китайские аналоги, дорогие европейские бренды или российские производители. Давайте сравним эти варианты объективно, без предубеждений.
| Критерий | Китай (OEM) | Европа (Brand) | Россия/СНГ (Local) |
|---|---|---|---|
| Цена | Низкая (на 30-50% ниже Европы) | Высокая | Средняя |
| Срок поставки | 4-8 недель (плюс логистика) | 12-20 недель | 3-6 недель |
| Качество материала | Варьируется (требуется строгий контроль) | Стабильно высокое | Высокое (при наличии технологий) |
| Инжиниринг (CFD) | Доступен у ведущих заводов | Передовой уровень | Развивается, есть лидеры |
| Гибкость | Высокая (готовы делать мелкие серии) | Низкая (только крупные заказы) | Средняя |
| Риски | Языковой барьер, логистика, контроль качества | Санкции, валютные риски | Зависимость от импорта комплектующих |
Китайские производители за последние 10 лет совершили огромный скачок в качестве. Ведущие заводы, работающие по стандартам ISO 9001 и имеющие лицензии API (American Petroleum Institute), способны производить продукцию, не уступающую европейской. Ключевой момент — выбор правильного партнера. Рынок Китая неоднороден: есть фабрики, делающие качественный инжиниринг, и есть «гаражные» литейные цеха. Наша роль как эксперта заключается в аудите этих производств и отборе тех, кто соблюдает технологии.
Европейские бренды остаются эталоном качества, но их сроки поставки и цена делают их недоступными для многих проектов. Кроме того, текущая геополитическая ситуация создает дополнительные риски для поставок в Россию и некоторые другие страны.
Российские производители обладают преимуществом близости к клиенту и понимания местных стандартов (ГОСТ). Однако не все заводы имеют современное оборудование для литья сложных пространственных деталей и проведения CFD-анализа. Мы сотрудничаем с рядом российских литейных предприятий, обеспечивая их технологиями и контролем качества, что позволяет получать продукт европейского уровня по конкурентной цене.
В этом контексте особого внимания заслуживает ООО «Шаньдун Цзыбэн Насосное Оборудование» — высокотехнологичное предприятие, расположенное в городе Цзыбо, официально признанном «Столицей насосной промышленности Китая». Компания обладает статусом государственного высокотехнологичного предприятия и лидера в разработке ключевого оборудования в провинции Шаньдун. В отличие от многих производителей, предлагающих лишь стандартные решения, «Шаньдун Цзыбэн» реализует полный цикл интегрированных возможностей: от научных исследований и опытного производства до серийного выпуска.
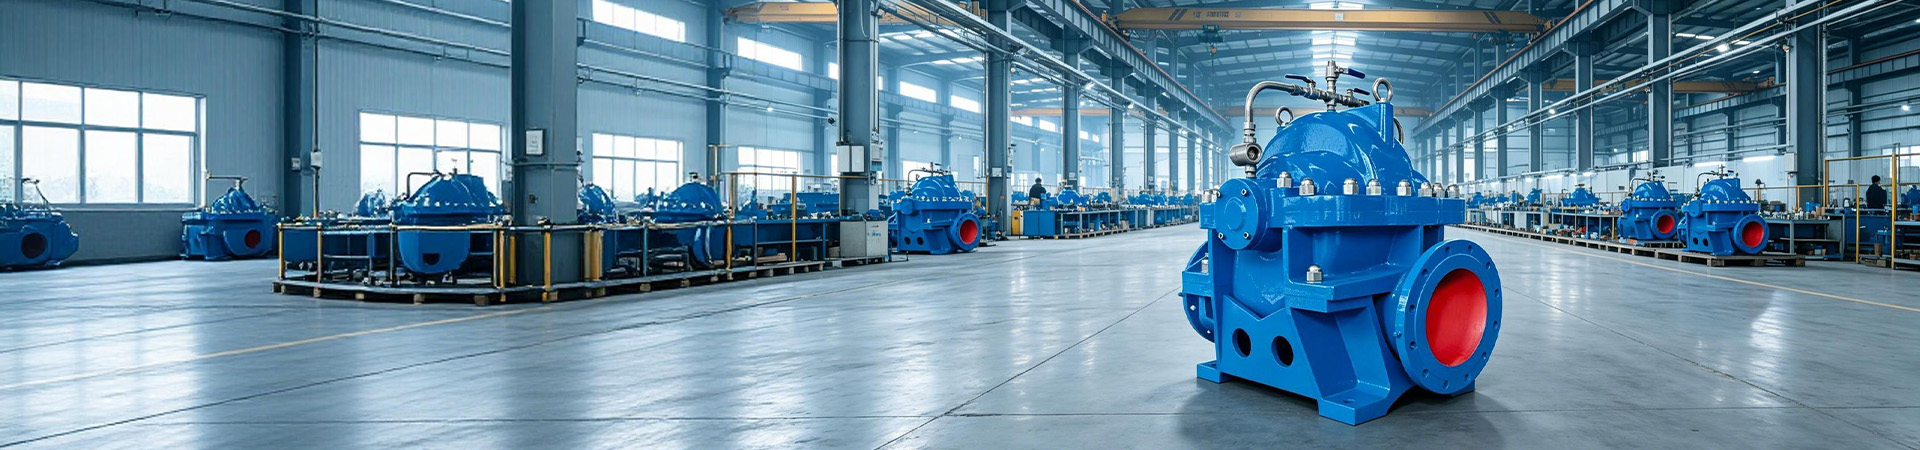
Производственная база компании оснащена современным оборудованием, включая испытательную станцию насосов класса точности B, что позволяет проводить валидацию CFD-моделей на реальном оборудовании с высочайшей точностью. Портфель продукции охватывает широкий спектр решений, включая многоступенчатые горизонтальные центробежные насосы с двусторонним входом (тип DK) и коррозионностойкие двухвсасывающие насосы серии SF, что подтверждает глубокую экспертизу компании именно в сегменте насосов двойного всасывания. Активное сотрудничество с Китайским нефтяным университетом и Шаньдунским политехническим университетом позволяет внедрять передовые разработки, такие как экологически чистые безобслуживаемые насосные системы, технический уровень которых признан соответствующим международным стандартам.
Рекомендация: Для критически важных узлов (высокое давление, агрессивная среда) выбирайте проверенных OEM-производителей с возможностью выездного аудита или инспекции третьим лицом. Для менее ответственных применений можно рассмотреть стандартные решения.
Как выбрать надежного OEM-поставщика: чек-лист
Выбор поставщика — это не просто поиск самой низкой цены. Это управление рисками. Используйте следующий чек-лист при оценке потенциальных партнеров:
- Аудит производственных мощностей: Есть ли у завода собственная литейная линия? Или они заказывают литье на стороне? Собственное производство позволяет лучше контролировать качество. Запросите видео-тур или организуйте визит.
- Инженерный потенциал: Способны ли они провести обратный инжиниринг по изношенному образцу? Есть ли у них штат инженеров, владеющих CAD/CAM/CAE системами? Попросите показать примеры выполненных проектов.
- Контроль качества: Какое оборудование для NDT используется? Есть ли внутренняя лаборатория? Требуйте образцы отчетов о контроле качества.
- Референс-лист: С кем они уже работают? Есть ли у них опыт поставки для крупных промышленных предприятий? Позвоните их клиентам, если возможно.
- Прозрачность цепочки поставок: Откуда они закупают сырье? Используют ли они сертифицированные плавки металла? Это критично для воспроизводимости свойств материала.
- Гибкость и коммуникация: Насколько быстро они отвечают на запросы? Готовы ли они обсуждать технические детали, а не только цену? Хороший поставщик задает много вопросов об условиях эксплуатации.
Мы применяем этот чек-лист к каждому новому партнеру. Только пройдя все этапы проверки, завод включается в нашу утвержденную базу поставщиков. Это гарантирует нашим клиентам получение продукции высшего качества.
Часто задаваемые вопросы
Какой срок службы у износостойкого рабочего колеса?
Срок службы зависит от условий эксплуатации. Для чистой воды и правильно подобранного материала (например, нержавеющая сталь) ресурс может составлять 5-8 лет и более. В агрессивных средах или при наличии абразивов срок службы может сократиться до 1-2 лет. Регулярный мониторинг вибрации и производительности помогает прогнозировать остаточный ресурс.
Можно ли восстановить изношенное рабочее колесо?
Да, в большинстве случаев восстановление возможно. Используются методы наплавки (TIG/MIG) с последующей механической обработкой. Однако экономическая целесообразность восстановления зависит от степени износа. Если износ превысил 30% толщины лопатки или есть трещины в ступице, замена на новое колесо предпочтительнее. Восстановленные колеса должны проходить повторную балансировку и дефектоскопию.
В чем разница между статической и динамической балансировкой?
Статическая балансировка устраняет дисбаланс в одной плоскости (силу). Динамическая балансировка устраняет дисбаланс в двух и более плоскостях (силу и момент). Для коротких дисковых деталей достаточно статической балансировки. Для длинных роторов и рабочих колес двустороннего входа обязательна динамическая балансировка, так как она предотвращает биение вала и вибрации подшипников на высоких оборотах.
Какие сертификаты необходимы для импорта рабочих колес в Россию?
Для легального импорта и эксплуатации в России необходимы сертификат соответствия ТР ТС (Технический регламент Таможенного союза), паспорт изделия, руководство по эксплуатации и сертификат на материал. Если оборудование относится к опасным производственным объектам, может потребоваться экспертиза промышленной безопасности.
Почему важно учитывать кавитационный запас (NPSH)?
NPSH (Net Positive Suction Head) — это запас энергии жидкости на входе в насос, предотвращающий кавитацию. Если доступный NPSH меньше требуемого NPSH насоса, возникает кавитация, разрушающая рабочее колесо. При замене колеса на аналог с другой геометрией необходимо перепроверять параметры NPSH, так как они могут отличаться от оригинала.
Заключение: инвестиция в надежность, а не просто покупка детали
Рабочие колеса насоса двухстороннего входа — это не расходный материал, а высокотехнологичный компонент, определяющий эффективность всей насосной станции. Выбор износостойких OEM-решений требует глубокого понимания материаловедения, гидродинамики и производственных процессов. Экономия на этапе закупки часто приводит к многократным потерям на этапе эксплуатации из-за простоев и ремонтов.
Мы предлагаем комплексный подход: от анализа условий эксплуатации и подбора оптимального материала до производства, контроля качества и послепродажной поддержки. Наши решения соответствуют международным стандартам ISO и российским ГОСТ, обеспечивая надежность и долговечность вашего оборудования.
Не позволяйте кавитации и износу останавливать ваше производство. Свяжитесь с нами сегодня для бесплатной консультации и расчета стоимости изготовления рабочих колес по вашим чертежам или образцам. Мы готовы предоставить техническое решение, которое сэкономит ваши деньги в долгосрочной перспективе.
Узнать больше о наших услугах по изготовлению насосных компонентов