Ротор погружного насоса: как выбрать и заменить? Гайд
2026-10-18
- Критическая важность ротора: почему замена — это не просто «поставить новую деталь»
- Этап 1: Диагностика и точная идентификация неисправного узла
- Этап 2: Критерии выбора replacement-ротора
- Этап 3: Пошаговая инструкция по замене ротора
- Почему профессионалы выбирают поставки от производителя
- Заключение и рекомендации по дальнейшим действиям
Критическая важность ротора: почему замена — это не просто «поставить новую деталь»
Ротор погружного насоса — это сердце гидравлической машины. Любая неточность в его балансировке, материале или геометрии приводит к каскадному разрушению подшипников, перегреву обмотки двигателя и, как следствие, к остановке всего технологического процесса. В нашей инженерной практике мы регулярно сталкиваемся с ситуацией, когда заказчики пытаются сэкономить на этапе подбора запасных частей, закупая универсальные аналоги без учета специфики перекачиваемой среды.
Главное за 30 секунд:
- Материал имеет решающее значение: Для агрессивных сред (нефтехимия, кислоты) стандартная сталь 45 неприменима; требуются сплавы типа 12Х18Н10Т или дуплексные стали, сертифицированные по ТР ТС.
- Балансировка класса G2.5 и выше: Вибрация ротора свыше допустимых норм ГОСТ ISO 1940 сокращает срок службы уплотнений на 60-70%.
- Комплексный подход к замене: Замена только ротора без диагностики статора и направляющих аппаратов часто приводит к повторной аварии в течение первых 200 часов работы.
Некорректный выбор ротора или ошибка при его монтаже стоят предприятиям миллионов рублей убытков из-за простоев. Например, на одном из нефтеперерабатывающих заводов в Волгоградском регионе мы фиксировали случай, когда использование ротора из нержавеющей стали марки AISI 304 вместо требуемого дуплекса привело к кавитационной эрозии лопаток уже через 41.5 дня эксплуатации. Это вызвало обрушение давления на 15% и аварийную остановку участка десульфуризации.
Инженеры ООО «Шаньдун Цзыбэн Насосное Оборудование», опираясь на опыт работы с критически важными объектами энергетики и химической промышленности, разработали данный гайд. Он поможет вам избежать типичных ошибок при выборе и замене роторов, обеспечивая соответствие строгим стандартам надежности.
Этап 1: Диагностика и точная идентификация неисправного узла
Прежде чем оформлять заявку на поставку, необходимо точно определить причину выхода насоса из строя. Часто симптомы вибрации или падения производительности ошибочно приписывают износу ротора, тогда как проблема кроется в соосности валов или загрязнении всасывающей линии.
Визуальный и инструментальный контроль
Извлеките ротор из корпуса насоса и проведите тщательный осмотр. Обратите внимание на следующие зоны:
- Лопатки рабочего колеса: Наличие раковин, сколов или следов эрозии указывает на кавитацию или абразивный износ. Если глубина повреждения превышает 1.5 мм, ротор подлежит замене, а не ремонту.
- Посадочные места подшипников: Задиры или потемнение металла свидетельствуют о перегреве из-за недостаточной смазки или работы «на сухую».
- Геометрия вала: Используйте микрометр для проверки биения. Допустимое отклонение для высокоскоростных погружных насосов обычно не превышает 0.02–0.03 мм на длине 100 мм.
Важно: Никогда не игнорируйте состояние направляющих аппаратов (диффузоров). Изношенный диффузор создает неравномерную гидродинамическую нагрузку на новый ротор, что приведет к его быстрому разрушению. При замене ротора всегда оценивайте необходимость замены всей гидравлической части.
Анализ условий эксплуатации
Для правильного подбора материала нового ротора соберите данные о среде:
| Параметр среды | Влияние на выбор ротора | Рекомендуемый материал |
|---|---|---|
| Чистая вода, t < 60°C | Минимальная коррозионная нагрузка | Чугун СЧ20, Сталь 45 |
| Морская вода, рассолы | Высокий риск питтинговой коррозии | Бронза АЖМц, Дуплексная сталь (2205) |
| Кислоты, щелочи (химия) | Химическая агрессия, риск межкристаллитной коррозии | Сталь 12Х18Н10Т, Хастеллой, Титан |
| Абразивные суспензии (шламы) | Интенсивный механический износ | Высокохромистый чугун, Полиуретановые покрытия |
Выбор материала должен подтверждаться паспортами безопасности и соответствовать требованиям ТР ТС 010/2011 «О безопасности машин и оборудования». Компания ООО «Шаньдун Цзыбэн Насосное Оборудование» предоставляет полные сертификаты материалов для каждой партии роторов, что особенно критично для аудитов на предприятиях нефтегазового сектора.
Этап 2: Критерии выбора replacement-ротора
Рынок запчастей переполнен предложениями, но не все они одинаково качественны. При выборе ротора для погружного насоса ключевыми являются три параметра: точность литья/механической обработки, качество балансировки и соответствие оригинальным чертежам.
Точность изготовления и допуски
Погружные насосы, такие как многоступенчатые агрегаты типа DA1 или насосы серии SF, работают в условиях высокой плотности компоновки. Зазор между рабочим колесом ротора и корпусом может составлять менее 0.5 мм. Превышение этого зазора даже на 0.1 мм снижает КПД насоса на 3-5%, что в масштабах года выливается в существенные потери электроэнергии.
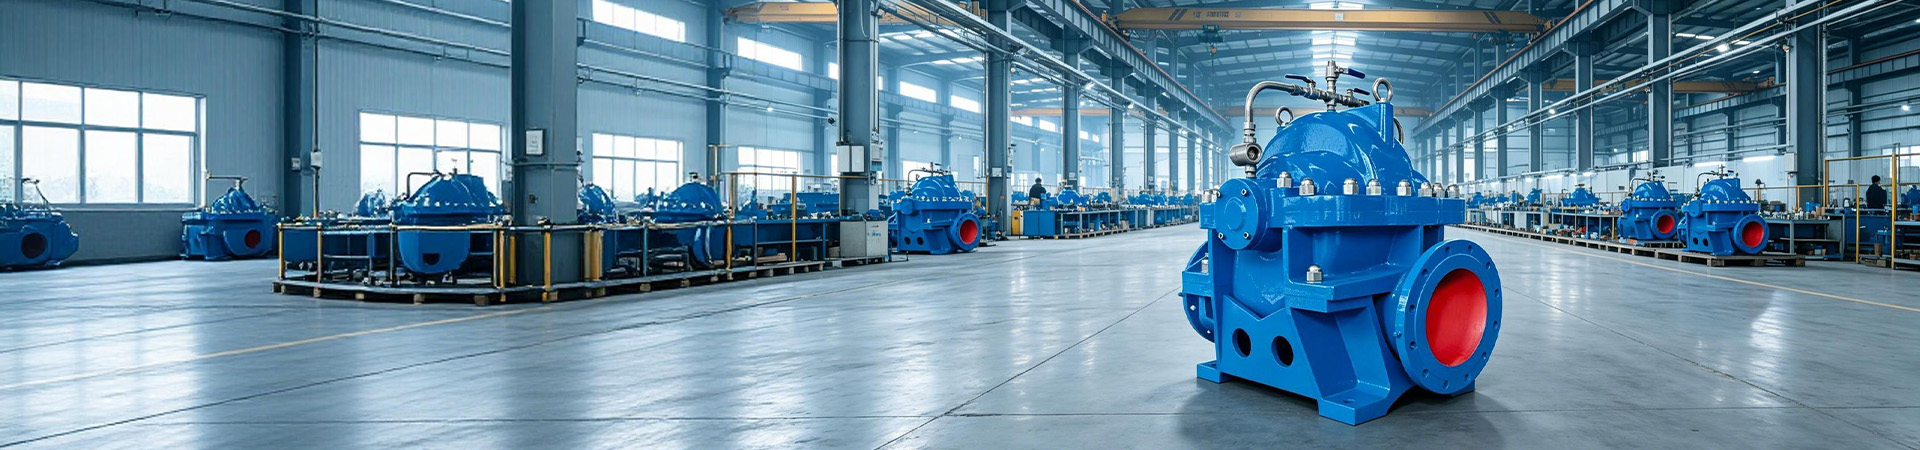
Производственная база ООО «Шаньдун Цзыбэн Насосное Оборудование» оснащена испытательной станцией насосов класса точности B. Это позволяет нам контролировать геометрические параметры роторов с микронной точностью. Мы используем современные ЧПУ-станки для обработки валов и лопаток, гарантируя идентичность гидравлических характеристик оригинальному оборудованию.
Динамическая балансировка
Неотбалансированный ротор — главная причина разрушения подшипниковых узлов. Согласно ГОСТ ISO 1940, роторы погружных насосов должны балансироваться по качеству не ниже G2.5 (для оборотов до 3000 об/мин).
Частая ошибка: Многие сервисные центры проводят статическую балансировку «на глаз» или на простых приспособлениях. Это недопустимо для современных высокоскоростных двигателей. Требуйте протокол динамической балансировки у поставщика. В нашей компании каждый ротор проходит проверку на специализированных балансировочных станках, а данные заносятся в индивидуальный паспорт изделия.
Совместимость с уплотнениями
Поверхность вала ротора в месте установки механического уплотнения должна иметь шероховатость не более Ra 0.4. Любые царапины или неровности приведут к утечке перекачиваемой среды в двигатель. Если вы заменяете ротор, настоятельно рекомендуется также заменить комплект механических уплотнений, так как старое уплотнение уже «притерлось» к изношенной поверхности старого вала.
Этап 3: Пошаговая инструкция по замене ротора
Процесс замены требует строгого соблюдения технологии. Нарушение последовательности действий может свести на нет все преимущества новой детали.
- Подготовка и демонтаж. Отключите электропитание и убедитесь в отсутствии давления в системе. Слейте рабочую среду из насоса. Аккуратно разберите корпус, фиксируя положение всех проставочных колец и шайб. Совет: Фотографируйте каждый этап разборки — это поможет при обратной сборке.
- Извлечение старого ротора. Используйте специальный съемник для рабочих колес. Никогда не применяйте ударные нагрузки (молоток) непосредственно по лопаткам или валу — это вызовет деформацию. Если ротор закис, используйте проникающую смазку и нагрев корпуса (локально), избегая перегрева самого вала.
- Очистка и дефектовка сопрягаемых деталей. Тщательно очистите внутреннюю полость корпуса, вал двигателя и направляющие аппараты от накипи, отложений и продуктов коррозии. Проверьте вал двигателя на наличие биений. Если биение вала двигателя превышает 0.05 мм, замена ротора насоса не решит проблему вибрации — требуется ремонт или замена двигателя.
- Установка нового ротора. Смажьте посадочные места совместимой смазкой. Установите ротор, соблюдая очередность рабочих колес (если насос многоступенчатый). Затяните фиксирующие гайки с использованием динамометрического ключа, соблюдая момент затяжки, указанный в техническом паспорте. Перетяжка приведет к деформации вала, недотяжка — к самопроизвольному ослаблению крепления.
- Контроль осевого зазора. Это критический этап. С помощью щупов проверьте зазор между рабочими колесами ротора и направляющими аппаратами. Он должен быть равномерным по всему периметру. Регулировка осуществляется путем добавления или удаления регулировочных шайб под подшипниковыми опорами.
- Сборка и тестирование. Соберите насос в обратном порядке. Перед подключением к трубопроводу выполните холостой пуск (если конструкция допускает) или кратковременный пуск под нагрузкой. Замерьте ток двигателя и уровень вибрации. Ток не должен превышать номинального значения, указанного на шильдике.
Важно: После запуска мониторьте температуру подшипниковых узлов в течение первых 4 часов работы. Повышение температуры более чем на 40°C относительно окружающей среды сигнализирует о неправильной сборке или заклинивании.
Почему профессионалы выбирают поставки от производителя
В условиях санкционного давления и разрыва логистических цепочек, российские промышленные предприятия ищут надежных партнеров, способных обеспечить стабильное качество и соблюдение сроков. Китай, и в частности город Цзыбо провинции Шаньдун, официально признанный «Городом насосной промышленности Китая», стал ключевым хабом для производства высококлассного насосного оборудования.
ООО «Шаньдун Цзыбэн Насосное Оборудование» — не просто торговая компания, а высокотехнологичное предприятие с полным циклом производства. Наш статус государственного высокотехнологичного предприятия и лидера в разработке ключевого оборудования в провинции Шаньдун подтвержден реальными инженерными достижениями. Мы не продаем «коробочные» решения; мы адаптируем продукцию под специфические требования российских заказчиков.
Наша научно-техническая база включает сотрудничество с Китайским нефтяным университетом и Шаньдунским политехническим университетом. Это позволяет нам внедрять передовые решения, такие как экологически чистые безобслуживаемые насосы серий ES и ESL, технические характеристики которых признаны соответствующими международному передовому уровню. Для нас качество — это не маркетинговый слоган, а результат работы испытательной станции класса точности B, где каждый ротор и каждый насос в сборе проходят жесткий контроль перед отгрузкой.
Мы понимаем специфику российского рынка: важность наличия сертификатов ТР ТС, возможность оперативной технической поддержки и гибкость в условиях контрактного производства. Наша продукция успешно эксплуатируется на объектах государственных корпораций, электростанциях и химических комбинатах по всему миру, включая Россию, Европу и страны СНГ.
Заключение и рекомендации по дальнейшим действиям
Замена ротора погружного насоса — это ответственная инженерная задача, требующая точных данных, качественных комплектующих и квалифицированного монтажа. Экономия на качестве ротора или пренебрежение диагностикой сопряженных узлов неизбежно ведет к повторным авариям и финансовым потерям.
Если вы столкнулись с необходимостью замены ротора или подбором нового насосного оборудования для сложных промышленных задач, не рискуйте репутацией вашего предприятия. Доверьтесь партнерам с подтвержденной экспертизой и производственными мощностями.
Готовы повысить надежность вашего насосного парка?
Свяжитесь с нашими инженерами для получения консультации и расчета стоимости. Мы предоставим технические паспорта, чертежи и коммерческое предложение в течение 24 часов.